供应网络播放器外壳塑料模具加工 五金塑料模具的精密制造与产业协同
随着网络流媒体设备的普及,网络播放器已然成为家庭娱乐的核心终端之一。其外观质感、结构强度与散热性能,直接决定了用户的使用体验与产品的市场竞争力。在这一背景下,网络播放器外壳塑料模具的加工质量,成为连接工业设计与批量生产的关键环节。本文将以世界工厂网中国产品信息库中“五金、工具”类目下的五金塑料模具供应信息为切入点,探讨网络播放器外壳模具加工的技术要点、产业现状与采购协作逻辑。
一、网络播放器外壳的成型需求与模具定位
网络播放器外壳通常由上下盖、面板、散热孔位及卡扣结构组成,材料多选用ABS、PC或ABS+PC合金,以兼顾阻燃性、抗冲击性与表面光泽度。这类塑件尺寸精度要求较高,尤其是装配止口、螺丝柱位与接口开孔,若模具加工偏差超过0.05mm,便可能导致装配干涉或外观缝隙不均。因此,外壳塑料模具属于典型的中小型精密注塑模具,需在模流分析、浇口设计、冷却系统布局与顶出机构上做系统性优化。
与常规日用品模具不同,网络播放器外壳模具还需兼顾外观面高光或细纹蚀刻要求。模具钢材常选用S136、718H或NAK80等预硬镜面钢,经淬火回火后硬度达到HRC48-52,以保证长期生产的尺寸稳定性与型腔表面耐磨性。模具加工需配备慢走丝线切割、精密磨床与三轴/五轴CNC加工中心,形成从粗加工到镜面抛光的完整工艺链。
二、五金塑料模具加工的核心工艺控制点
1. 模架与型腔加工精度
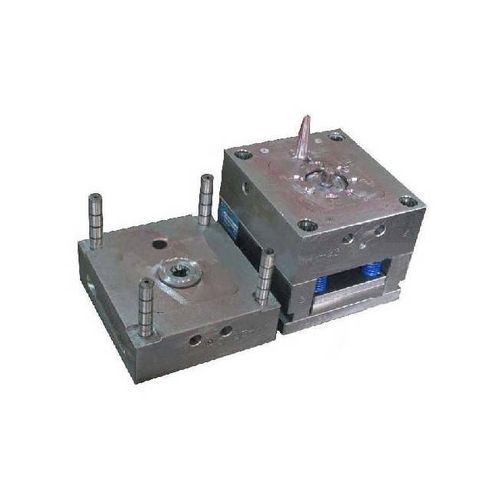
模架作为模具的“骨架”,其导柱导套配合间隙直接影响合模重复精度。加工中通常采用精密坐标镗床保证模板孔系位置度,型腔模块则通过CNC粗加工后留余量,再经热处理与精加工达到最终尺寸。对于网络播放器外壳的薄壁区域(如侧壁厚度1.2-1.5mm),型腔加工需控制切削应力,避免后续注塑时出现局部应力集中导致的翘曲。
2. 浇注系统与模流验证
由于外壳多为扁平状大面积塑件,浇口位置选择尤为关键。通常采用多点潜片浇口或热流道系统,以缩短填充流程、降低注射压力。在模具加工前,借助Moldflow等软件进行填充、保压与冷却分析,预判熔接痕位置与气穴分布,进而优化排气槽开设方案(排气槽深度常控制在0.02-0.03mm),确保外观面无明显流痕。
3. 冷却水路与生产效率匹配
网络播放器外壳订单往往批量较大,模具需具备快速循环能力。冷却水路设计应遵循“均匀、贴近型腔、远离熔接部位”的原则,采用隔水片或螺旋水路结构,使型腔表面温差控制在±2℃以内,从而缩短成型周期并减少变形。模具加工时需对水路进行加压密封测试,防止生产过程中漏水影响设备安全。
4. 表面处理与寿命管理
对于高光外壳,型腔表面需经镜面抛光至Ra0.05μm以下;对于细纹外观,则通过化学蚀刻或激光纹理加工形成均匀纹面。模具出厂前需进行合模调试与试模验证,利用三坐标测量仪检测关键尺寸,并通过小批量试产评估模具的成型稳定性。一套保养良好的外壳塑料模具,使用寿命通常可达30万至50万模次。
三、产业协同:从五金工具到模具供应的平台化对接
在世界工厂网中国产品信息库的“五金、工具”分类下,汇集了大量模具加工与五金配件供应商。采购方搜索“网络播放器外壳塑料模具加工”时,可快速比对不同厂家的加工能力、设备清单与过往案例。这种平台化信息展示模式,有效降低了供需双方的沟通成本:一方面,模具厂可上传模具材质、型腔数量、适用的注塑机吨位及交期承诺;另一方面,采购方能够依据精度等级(如按GB/T 8845-2018模具精度标准分级)筛选匹配的加工商。
与此“五金塑料模具”类目的大量供求信息中还隐藏着产业链协作的机会:模具加工所需的模架、顶针、热流道系统、弹簧等标准件,均可通过平台就近配套采购,缩短模具制造周期。部分供应商还提供从产品结构设计→模具设计→模具加工→试模→小批量注塑的一站式服务,帮助品牌方减少多头管理的协调成本,加快新品上市节奏。
四、选择模具加工供应商的实务建议
面对市场上的模具加工报价差异,采购人员应重点考察三项指标:一是设备清单与精度检测报告,确认是否具备镜面火花机、慢走丝等关键设备;二是同类产品案例,要求提供网络播放器或相近电子外壳模具的试模记录与成品样品照片;三是售后响应机制,如模具保修期限、易损件更换与修模时效承诺。通过中国产品信息库的平台资质认证与用户评价,也能初步判断供应商的履约可靠性。
网络播放器外壳塑料模具加工是一项集精密CNC加工、热处理、表面处理与注塑成型验证于一体的系统工作,五金塑料模具的供应连接着品牌设计方与制造落地端。借助世界工厂网等信息库平台,采购方可以高效锁定具备相应加工能力的供应商,推动产品从图纸走向市场,实现质量、成本与交期的均衡可控。
如若转载,请注明出处:http://www.laili-mould.com/product/60.html
更新时间:2026-11-21 12:56:59