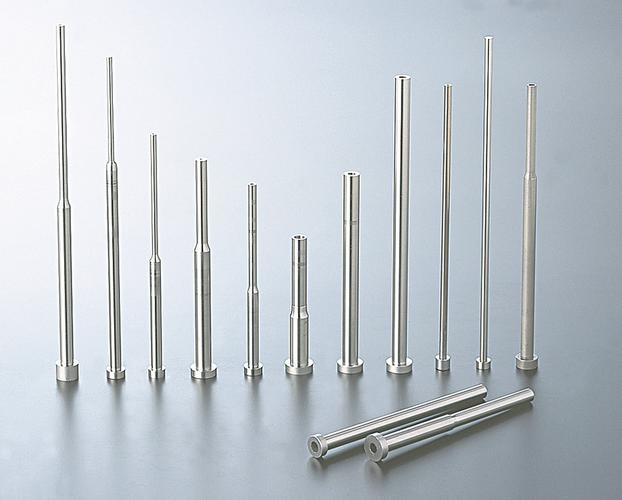
65度钨钢球头铣刀在塑胶模具与铝合金加工中的应用指南
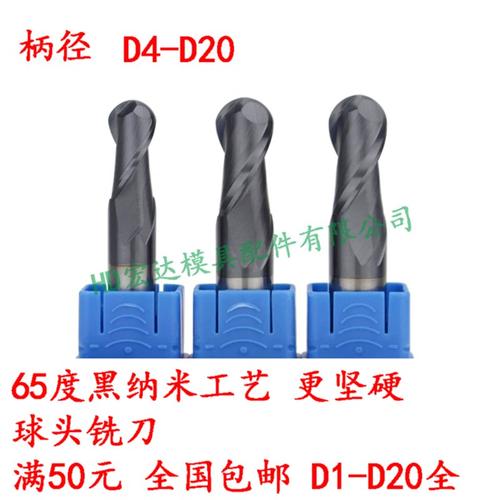
65度钨钢球头铣刀在塑胶模具与铝合金加工中的应用指南\n\n在现代精密制造领域,刀具的选择直接决定了加工效率、表面质量和模具寿命。当面对“塑胶模具、五金塑料、铝合金、硬料(HRC50以上)、圆鼻、球头”等综合加工需求时,65度钨钢球头铣刀凭借其优异的红硬性、耐磨性和抗崩刃能力,成为高端数控加工中的核心工具之一。\n\n#### 一、认识65度钨钢球头铣刀\n\n“65度”通常指刀具材料的洛氏硬度或高温红硬性指标,意味着该钨钢基体纳米级晶粒更细,钴含量配比更优化,能在高速切削下保持HRC65左右的硬度。球头铣刀(Ball Nose End Mill)的底部呈半球形,特别适合3D曲面精加工、清角、流道加工,在模具行业常被称为“R刀”。\n\n根据名称中“mm合金R硬1234567890/立圆鼻”的描述,这是一个全系列的规格体系:\n- R1~R10(球头半径):从细小流道到大面积曲面,覆盖不同步距需求。\n- 圆鼻刀(牛鼻刀/立铣刀):带有小R角的平底铣刀,兼具开粗的刚性与精修的圆滑过渡,R0.2- R1.0常见。\n- 步距/螺旋角:编号中“1234567890”可能对应一系列涂层型号(如AlTiN、TiSiN、NaNo复合涂层),以适配硬料、铝用、塑料等不同工况。\n\n#### 二、对症下药:塑胶模具与五金塑料加工\n\n塑胶模具钢(如NAK80、718、S136、H13)虽然出厂硬度在HRC30-40之间,但模具寿命要求高。使用65度钨钢球头铣刀的优势明显:\n1. 根部强度高:球头R角没有尖角,避免了应力集中导致的崩刀。\n2. 切削轻快:针对复杂的行位、斜顶、深腔,可用小R刀清根,减少电火花与手工抛光。\n3. 示例配刀:开粗选用R2.0-R5.0立圆鼻刀低转速大吃刀,精加工用R1.0-R3.0球头刀高转速小步距,可获得镜面效果(表面粗糙度可达Ra0.2)。\n\n针对硬料直接加工(如HRC58-62淬火后模具),必须选用含硅涂层或特殊的抗冲击牌号,球头刀的螺旋角一般设计为30°或45°,刃口做钝化处理避免微崩。进给建议为每齿0.01-0.03mm,转速则在6000-12000 rpm区间视机床刚性而定。\n\n塑料五金软料(如P20、ABS模板,或非金属ABS/POM塑料件)/吸塑模具为铝用较理想加工:这里的铝用不代表只能加工铝。铝合金是一种容易加工但容易粘刀的材料。65度不同于普通铝用刀具,因为有优良的化学涂层(如非晶金刚石或有极低摩擦系数的Onsrud涂层),也就是俗称的铝合金专用\n钨钢球头。一般的65度钨钢铣出6061镜面并没有问题)。进给可以在保持小切深的时候达到1-2%,防止低碳的)。特殊的一种型号被称作“塑胶模具S型”——刃口抛光处理让切ABS、亚克力时排除 刀具
如若转载,请注明出处:http://www.laili-mould.com/product/52.html
更新时间:2026-10-07 00:41:38